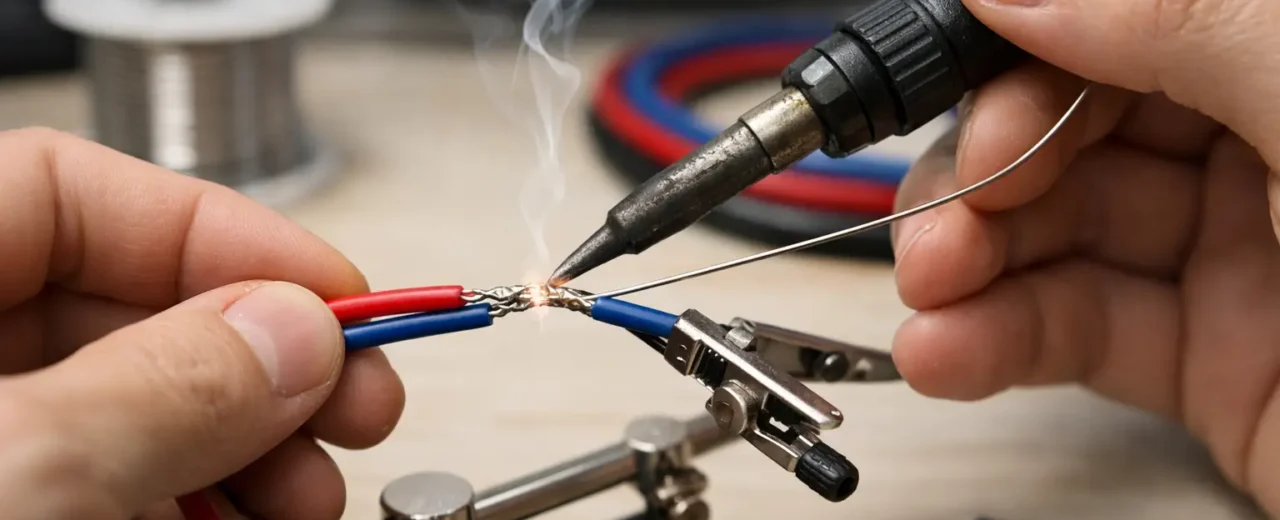
Przewód silikonowy potrafi wytrzymać więcej niż zwykły kabel w izolacji PVC, ale nie wybacza przypadkowego montażu. Lutowanie przewodów silikonowych wymaga przede wszystkim dobrego przygotowania żył, odpowiedniej mocy lutownicy i kontroli czasu grzania. Celem nie jest samo przyklejenie cyny do przewodnika. Trzeba uzyskać połączenie o niskiej rezystancji, zachować elastyczność kabla i zabezpieczyć miejsce przed wyrwaniem.
Przewody w izolacji silikonowej są powszechnie stosowane w modelarstwie RC, zasilaniu urządzeń, pakietach akumulatorowych, drukarkach 3D, automatyce oraz projektach DIY. Ich miękka, odporna na temperaturę izolacja dobrze sprawdza się tam, gdzie kabel jest często zginany albo pracuje blisko źródła ciepła. W praktyce najwięcej problemów pojawia się na styku przewodu ze złączem, płytką PCB, regulatorem obrotów lub zaciskiem zasilającym.
Co wyróżnia przewód silikonowy podczas lutowania?
Izolacja silikonowa jest miękka i elastyczna, a przy krótkim kontakcie z grotem znosi temperaturę lepiej niż PVC. Nie oznacza to jednak, że można długo podgrzewać końcówkę przewodu. Ciepło przechodzi do miedzianych żył, a następnie w głąb kabla. Zbyt długie grzanie może spowodować wciągnięcie stopionej cyny pod izolację, usztywnienie odcinka przewodu i osłabienie go w miejscu późniejszego zginania.
W przewodach o większym przekroju problemem zwykle nie jest temperatura ustawiona na stacji, lecz zbyt mała ilość energii przekazywana przez grot. Słaba lutownica z cienkim grotem będzie nagrzewała złącze zbyt długo. Lepszy efekt daje grot o większej powierzchni styku i lutownica o odpowiedniej mocy, która szybko rozgrzewa przewodnik, a następnie pozwala odjąć ciepło bez przegrzewania izolacji.
Znaczenie ma również budowa żyły. Przewody silikonowe najczęściej mają wiele bardzo cienkich drutów miedzianych. Dzięki temu są elastyczne, lecz pojedyncze włókna łatwo się rozchodzą po zdjęciu izolacji. Końcówkę warto więc skręcić przed cynowaniem, ale bez nadmiernego ściskania. Zbyt mocno skręcona wiązka gorzej przyjmuje cynę wewnątrz żył.
Narzędzia i materiały do lutowania przewodów silikonowych
Do typowych prac przy przewodach 0,25-2,5 mm² wystarczy stacja lutownicza z regulacją temperatury, pod warunkiem że ma stabilną moc i właściwy grot. Przy grubych przewodach zasilających, na przykład 4 mm², 6 mm² lub większych, potrzebny jest grot typu dłuto albo masywny grot dedykowany do złącz i pól zasilających. Precyzyjny grot stożkowy dobrze sprawdza się przy elektronice SMD, ale do grubego kabla jest zwykle niepraktyczny.
Podstawowy zestaw roboczy obejmuje:
- lutownicę lub stację lutowniczą z regulacją temperatury,
- grot dopasowany do przekroju przewodu i masy złącza,
- cynę lutowniczą z topnikiem,
- dodatkowy topnik do trudniejszych połączeń,
- ściągacz izolacji, obcinaczki i uchwyt montażowy,
- koszulki termokurczliwe dobrane przed rozpoczęciem pracy,
- odsysacz lub plecionkę miedzianą do ewentualnych poprawek.
Do prac serwisowych i prototypowych nadal wygodna jest cyna ołowiowa Sn60Pb40 lub Sn63Pb37, ponieważ łatwo rozpływa się i tworzy przewidywalny lut. W zastosowaniach wymagających spoiwa bezołowiowego stosuje się stopy, takie jak SAC305, ale zwykle potrzebują one wyższej temperatury oraz sprawniejszego przekazania ciepła. Nie należy mieszać technologii bez potrzeby na jednym połączeniu, szczególnie w instalacjach zasilających wykonywanych seryjnie.
Topnik ma pomagać w zwilżaniu powierzchni, a nie maskować braki w przygotowaniu. Jeśli przewód jest zaśniedziały, zanieczyszczony klejem, olejem lub resztkami izolacji, najpierw trzeba go oczyścić. Nadmiar agresywnego topnika po lutowaniu należy usunąć zgodnie z jego przeznaczeniem, zwłaszcza na płytkach i w urządzeniach narażonych na wilgoć.
Lutowanie przewodów silikonowych krok po kroku
Przygotuj długość i zabezpieczenie przewodu
Najpierw odmierz przewód z zapasem na naturalne prowadzenie wiązki. Kabel nie powinien pracować pod stałym naciągiem ani być załamany bezpośrednio przy złączu. Przed odizolowaniem koniecznie nasuń koszulkę termokurczliwą, jeśli połączenie będzie nią zabezpieczane. To prosty etap, który najłatwiej pominąć, a później wymaga ponownego rozlutowania całego połączenia.
Zdejmij zwykle 3-6 mm izolacji, zależnie od typu konektora, otworu w płytce lub tulei lutowniczej. Odsłonięta część żyły powinna w całości wejść do miejsca lutowania. Za długa końcówka zwiększa ryzyko zwarcia, a za krótka ogranicza powierzchnię styku i utrudnia kontrolę jakości.
Pocynuj żyłę, ale nie zalewaj kabla
Skręć delikatnie odsłonięte włókna i nanieś niewielką ilość topnika, jeśli cyna nie zwilża ich równomiernie. Rozgrzej żyłę grotem, a cynę podawaj do przewodu, nie bezpośrednio na grot. Dobrze pocynowana końcówka ma jednolity, metaliczny wygląd, ale nadal zachowuje zarys poszczególnych włókien.
Nie doprowadzaj do sytuacji, w której cyna tworzy grubą kulę na końcu przewodu. Taka końcówka może nie wejść do złącza, trudniej ją nagrzać równomiernie i łatwo uzyskać nadmiar spoiwa. Przy przewodach silikonowych warto ograniczyć długość pocynowanego odcinka do niezbędnego minimum, aby kabel nie stracił elastyczności tuż za izolacją.
Przygotuj drugą stronę połączenia
Pad na PCB, konektor XT, bullet, terminal lub inny element również musi być czysty i wstępnie pokryty cienką warstwą cyny. Gdy lutujesz złącze o dużej masie metalowej, unieruchom je w uchwycie. Próba trzymania rozgrzanego złącza jedną ręką i przewodu drugą obniża precyzję oraz zwiększa ryzyko oparzenia.
W przypadku złączy z gniazdem lutowniczym najpierw rozgrzej metalowy kubek, następnie wprowadź odrobinę cyny, a potem wsuwaj pocynowany przewód. Ogrzewaj jednocześnie złącze i przewód do momentu połączenia stopionego spoiwa. Po odjęciu grota nie poruszaj elementami, aż lut całkowicie zastygnie.
Ustaw temperaturę odpowiednio do pracy
Dla cyny ołowiowej dobrym punktem startowym jest zwykle 330-360°C. Dla spoiw bezołowiowych często potrzebne jest 360-400°C, zależnie od stopu, przekroju przewodu i rodzaju złącza. Te wartości nie są sztywną regułą. Mały przewód przy cienkim padzie wymaga mniej energii niż przewód zasilający lutowany do masywnego konektora.
Nie obniżaj temperatury za bardzo tylko po to, aby chronić izolację. Zbyt chłodny grot wymusza długie grzanie, co często szkodzi bardziej niż krótki kontakt z gorętszym, dobrze dobranym grotem. Właściwa zasada brzmi: możliwie krótko, ale z pełnym nagrzaniem obu łączonych powierzchni.
Najczęstsze błędy i ich skutki
Matowy, chropowaty lub grudkowaty lut może oznaczać niedogrzanie, poruszenie połączenia podczas stygnięcia albo zabrudzenie powierzchni. W instalacji sygnałowej może powodować niestabilną pracę urządzenia. W obwodzie zasilającym staje się dodatkowym źródłem rezystancji, nagrzewania i spadku napięcia.
Częstym błędem jest również lutowanie przewodu bez odciążenia mechanicznego. Cyna zapewnia kontakt elektryczny, ale nie zastępuje uchwytu kabla, dławika, opaski ani właściwego prowadzenia wiązki. Jeżeli przewód będzie regularnie szarpany, lut może pęknąć wewnątrz izolacji mimo że z zewnątrz wygląda poprawnie.
Należy unikać nadmiaru cyny przy złączach o małym rastrze oraz na płytkach z gęsto rozmieszczonymi polami. Z kolei przy złączach wysokoprądowych większa ilość spoiwa jest dopuszczalna tylko wtedy, gdy połączenie pozostaje pełne, jednolite i nie blokuje prawidłowego montażu obudowy złącza. Estetyka ma znaczenie, lecz ważniejsza jest powierzchnia styku i brak pustych przestrzeni.
Kontrola połączenia po lutowaniu przewodu silikonowego
Po ostygnięciu obejrzyj lut przy dobrym oświetleniu. Spoiwo powinno równomiernie łączyć przewód z terminalem lub polem lutowniczym, bez ostrych końcówek włókien i bez mostków do sąsiednich styków. Delikatna próba pociągnięcia przewodu pozwala sprawdzić, czy połączenie nie ma luzu, ale nie zastępuje prawidłowego odciążenia mechanicznego.
W obwodach zasilających warto zmierzyć ciągłość i sprawdzić, czy nie występuje zwarcie między biegunami. Przy większych prądach pomocny jest także pomiar spadku napięcia pod obciążeniem oraz kontrola temperatury po kilku minutach pracy. Nagrzewający się konektor lub przewód może wskazywać na za mały przekrój, słaby lut albo niedopasowanie całego toru prądowego.
Na końcu nasuń koszulkę termokurczliwą tak, aby zakryła odsłonięty metal i fragment izolacji. Dobierz jej średnicę do kabla oraz przestrzeni w obudowie. W ciasnych urządzeniach liczy się także promień gięcia przewodu i kierunek wyprowadzenia ze złącza. Dobrze wykonane lutowanie zostaje niewidocznym elementem instalacji – ma przewodzić pewnie, nie przegrzewać się i nie wymagać poprawki przy kolejnym serwisie.
Dodaj komentarz