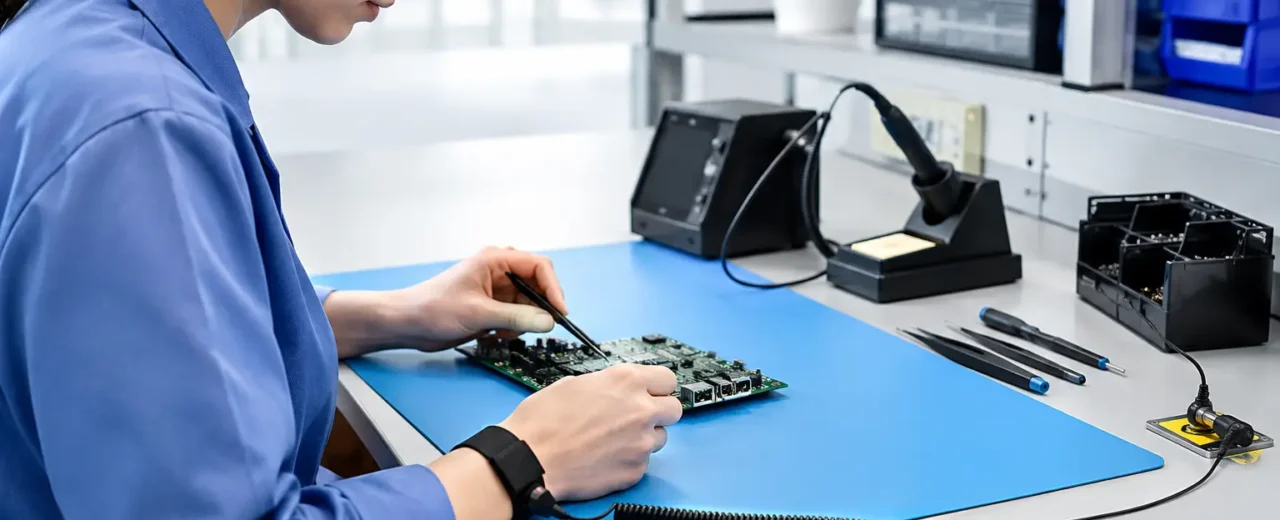
Uszkodzenie układu po lutowaniu, mimo że miernik nie pokazuje zwarcia, często ma źródło jeszcze przed uruchomieniem urządzenia. Ładunek elektrostatyczny może osłabić wejście mikrokontrolera, tranzystor MOSFET, pamięć lub czujnik, a usterka ujawni się dopiero u użytkownika. Dlatego ochrona ESD stanowiska montażowego nie jest dodatkiem dla dużej produkcji. To podstawowy element pracy przy podzespołach wrażliwych – w serwisie, małej firmie, pracowni szkolnej i warsztacie DIY.
Wyładowanie elektrostatyczne jest zwykle niewidoczne i niewyczuwalne. Człowiek odczuwa je najczęściej dopiero przy napięciu kilku tysięcy woltów, podczas gdy część komponentów elektronicznych może ulec uszkodzeniu przy znacznie niższej wartości. Samo założenie opaski na nadgarstek nie rozwiązuje więc sprawy. Skuteczne stanowisko tworzy spójny układ: powierzchnia robocza, osoba wykonująca montaż, narzędzia oraz sposób przechowywania elementów muszą być objęte tą samą kontrolą potencjału.
Dlaczego zwykły stół nie zapewnia ochrony ESD
Blat z laminatu, tworzywa, lakierowanego drewna czy płyty meblowej może łatwo gromadzić ładunki. Problem pogłębiają syntetyczne ubrania, krzesła z tapicerką z tworzywa, suche powietrze i szybkie rozpakowywanie elementów. Dotknięcie płytki może wtedy spowodować szybkie wyrównanie potencjałów między ręką a ścieżką lub wyprowadzeniem układu.
Nie każde wyładowanie kończy się natychmiastowym uszkodzeniem. Część z nich powoduje degradację struktury półprzewodnika. Moduł przejdzie podstawowy test, ale jego trwałość będzie mniejsza, a diagnoza reklamacji stanie się trudna. W pracy serwisowej oznacza to ryzyko powrotu sprzętu, a w montażu seryjnym – niepotrzebne straty materiału i czasu.
Stanowisko ESD ma ograniczać powstawanie ładunków oraz odprowadzać je w sposób kontrolowany. Nie chodzi o przypadkowe połączenie wszystkiego z metalową rurą lub bolcem w gniazdku. Potrzebne są materiały rozpraszające, prawidłowe przewody uziemiające i wspólny punkt połączenia, dobrane do warunków pracy.
Ochrona ESD stanowiska montażowego – elementy systemu
Mata antystatyczna na blacie
Mata ESD wyznacza obszar, na którym można bezpiecznie odkładać płytki PCB, układy scalone, moduły i narzędzia. Najczęściej stosuje się maty gumowe lub wielowarstwowe z warstwą rozpraszającą. Nie należy mylić ich ze zwykłą matą izolacyjną albo podkładką wykonaną z tworzywa. Materiał izolacyjny może chronić blat przed temperaturą, ale sam nie odprowadza ładunku elektrostatycznego.
Matę dobiera się do realnej powierzchni pracy. Na stanowisku lutowniczym powinna pomieścić płytkę, uchwyt, drobne narzędzia i odkładane elementy, bez konieczności przenoszenia ich na zwykły blat. W serwisie urządzeń większych od pojedynczych modułów lepsza będzie mata zajmująca znaczną część stołu. Mniejsza podkładka sprawdza się przy okazjonalnych naprawach, lecz wymaga większej dyscypliny.
Istotna jest odporność na temperaturę, topniki i środki czyszczące. Jeżeli na macie regularnie lutuje się przewody lub stosuje hot-air, warto wybrać wariant przeznaczony do pracy warsztatowej, a nie cienką podkładkę biurkową. Powierzchnię trzeba utrzymywać w czystości. Pył, resztki kleju i nieodpowiednie preparaty mogą pogorszyć jej właściwości rozpraszające.
Punkt wspólny i uziemienie
Mata, opaska nadgarstkowa oraz inne wyposażenie powinny być podłączone do wspólnego punktu uziemienia. Dzięki temu elementy stanowiska mają porównywalny potencjał i ładunki są odprowadzane kontrolowanie. Typowe przewody oraz opaski zawierają rezystor zabezpieczający, często o wartości 1 MΩ. Ogranicza on prąd w razie nieprawidłowej sytuacji elektrycznej, dlatego nie należy zastępować takiego przewodu przypadkowym przewodem z krokodylkami.
Punkt uziemienia musi być wykonany zgodnie z zasadami instalacji elektrycznej obowiązującymi w obiekcie. W firmie jego przygotowanie i okresową kontrolę warto powierzyć osobie z odpowiednimi uprawnieniami. Nie wolno improwizować z przewodem ochronnym, neutralnym ani elementami instalacji wodnej. Ochrona ESD dotyczy kontroli ładunków, ale nie może pogarszać bezpieczeństwa użytkownika.
Opaska na nadgarstek i obuwie ESD
Opaska nadgarstkowa zapewnia połączenie operatora z systemem ESD, gdy pracuje on w pozycji siedzącej przy stole. Musi przylegać do skóry, a nie do rękawa bluzy. Luźna, zabrudzona lub założona na zegarek opaska daje pozorne zabezpieczenie. Przed rozpoczęciem pracy należy sprawdzić stan przewodu, zatrzasku i powierzchni kontaktowej.
Przy stanowiskach stojących, zwłaszcza w montażu powtarzalnym, opaska nie zawsze jest najwygodniejsza. Wtedy stosuje się obuwie lub paski uziemiające do obuwia oraz odpowiednią podłogę ESD. To rozwiązanie wymaga kontroli całego toru: sam pasek na bucie nie pomoże, jeśli posadzka jest zwykłym izolatorem. W małym warsztacie często bardziej racjonalnym początkiem będzie dobrze wyposażony stół z matą i opaską niż kosztowna modernizacja całego pomieszczenia.
Pojemniki, woreczki i transport komponentów
Element zabezpieczony na stole może zostać uszkodzony wcześniej – podczas pobrania z magazynu albo przenoszenia między stanowiskami. Układy scalone, płytki, moduły radiowe i tranzystory należy przechowywać w opakowaniach przeznaczonych do zastosowań ESD. W praktyce są to woreczki ekranujące, pojemniki przewodzące lub rozpraszające, tacki oraz odpowiednio oznaczone organizery.
Warto rozróżnić opakowanie antystatyczne od ekranującego. Materiał antystatyczny ogranicza tworzenie się ładunku, natomiast opakowanie ekranujące dodatkowo chroni zawartość przed zewnętrznym polem i wyładowaniem. Do krótkiego odkładania prostych komponentów wystarczy często pojemnik rozpraszający. Wysyłka, magazynowanie wrażliwych modułów i transport między działami zwykle wymagają lepiej dobranego opakowania.
Jak zorganizować stanowisko bez zbędnych kosztów
Dobry system można budować etapami, ale nie należy mieszać produktów przypadkowych z wyposażeniem ESD. Najpierw warto określić, jakie elementy są montowane i jak wygląda przepływ pracy. Inne potrzeby ma osoba lutująca zestawy Arduino kilka razy w miesiącu, a inne serwis naprawiający płyty główne, falowniki, sterowniki automatyki lub elektronikę samochodową.
Minimalne stanowisko obejmuje matę ESD, przewód do uziemienia, opaskę nadgarstkową oraz pojemniki lub woreczki do odkładania wrażliwych części. Następnie można uzupełnić je o tester opasek, uchwyty do płytek, pojemniki na komponenty SMD, krzesło przystosowane do stref ESD i oznaczenia organizacyjne. W produkcji warto przygotować osobne miejsce na przyjęcie komponentów, montaż, test oraz pakowanie. Ogranicza to sytuacje, w których gotowa płytka trafia na niechroniony stół tylko dlatego, że brakuje wolnego miejsca.
Praktyczna kontrola przed rozpoczęciem pracy może obejmować cztery punkty:
- sprawdzenie, czy mata i opaska są podłączone do wspólnego punktu,
- ocenę stanu przewodów, zatrzasków oraz powierzchni maty,
- przygotowanie pojemników ESD na elementy oczekujące i gotowe,
- usunięcie z obszaru pracy folii, styropianu, zwykłych plastikowych tacek i innych izolatorów.
Taką procedurę łatwo wdrożyć także w małym zespole. Największą korzyść daje powtarzalność, a nie jednorazowe przygotowanie stanowiska przed ważnym zleceniem.
Najczęstsze błędy podczas montażu elektroniki
Częsty błąd polega na traktowaniu maty jako uniwersalnego zabezpieczenia. Jeżeli operator nie jest wyrównany potencjałowo ze stanowiskiem, dotknięcie komponentu nadal może wywołać wyładowanie. Równie problematyczne jest układanie modułów na worku bąbelkowym, kartonie, folii pakowej lub piance niewiadomego typu. Materiały te bywają wygodne logistycznie, lecz w obszarze ESD mogą działać jak źródło ładunków.
Drugi problem to używanie metalowego blatu jako substytutu maty. Metal może przewodzić bardzo dobrze, ale nie zapewnia kontrolowanego rozpraszania i może stworzyć ryzyko przypadkowego zwarcia. Wrażliwe płytki nie powinny leżeć bezpośrednio na nim. Podobnie nie należy zakładać, że grot lutownicy automatycznie chroni przed ESD. Stacja lutownicza powinna być sprawna i prawidłowo uziemiona, jednak nie zastępuje ochrony całego obszaru roboczego.
Błędem organizacyjnym jest także brak oznaczeń. Gdy pojemniki ESD stoją obok zwykłych pudełek, pracownik lub uczeń szybko przestaje zwracać uwagę na różnicę. Proste oznaczenie strefy, przejrzysty podział organizerów i stałe miejsce na płytki w toku montażu ograniczają pomyłki skuteczniej niż rozbudowana instrukcja schowana w segregatorze.
Kontrola i wymagania zależne od zastosowania
W zastosowaniach profesjonalnych stan wyposażenia ESD należy okresowo weryfikować miernikiem rezystancji powierzchniowej lub testerem opasek. Kontrola powinna obejmować nie tylko samą matę, lecz także przewody, punkt wspólny, obuwie oraz podłogę, jeśli są elementem systemu. Częstotliwość zależy od procesu, liczby operatorów, rodzaju produkcji i wewnętrznych procedur jakości.
Przy produkcji kontraktowej, naprawach objętych wysokimi wymaganiami jakościowymi albo pracy z komponentami o dużej wartości warto oprzeć procedury na właściwych normach z rodziny IEC 61340 oraz wymaganiach klienta. Dla stanowiska hobbystycznego formalna dokumentacja zwykle nie będzie potrzebna, ale zasada pozostaje taka sama: nie wystarczy kupić wyposażenie, trzeba używać go konsekwentnie i utrzymywać w sprawności.
Dobrze przygotowane stanowisko ESD porządkuje nie tylko kwestie bezpieczeństwa komponentów. Ułatwia segregację części, przyspiesza montaż i zmniejsza liczbę trudnych do odtworzenia usterek. Warto zacząć od kompletnego, poprawnie podłączonego zestawu na jednym stole, a wraz ze wzrostem zakresu prac rozbudować ochronę o magazynowanie, transport i regularną kontrolę.
Dodaj komentarz